Verfahren · Lötrobotik
Lötroboter für automatisierte THT-Lötaufgaben
Lötroboter automatisieren wiederholbare Lötstellen mit beheizter Lötspitze und programmierter Drahtzuführung. Die iBot-Serie verbindet CCD-gestütztes Teaching, Bewegungsachsen und Prozessparameter in einer eigenständigen Fertigungszelle.
Automatisiertes Löten mit Werkzeug und Draht.
Beim Roboterlöten wird eine beheizte Lötspitze gezielt an die Verbindung geführt. Gleichzeitig fördert das System den Lötdraht entsprechend dem programmierten Ablauf. Position, Lötzeit, Temperatur und Drahtzuführung werden auf die jeweilige Lötstelle abgestimmt.
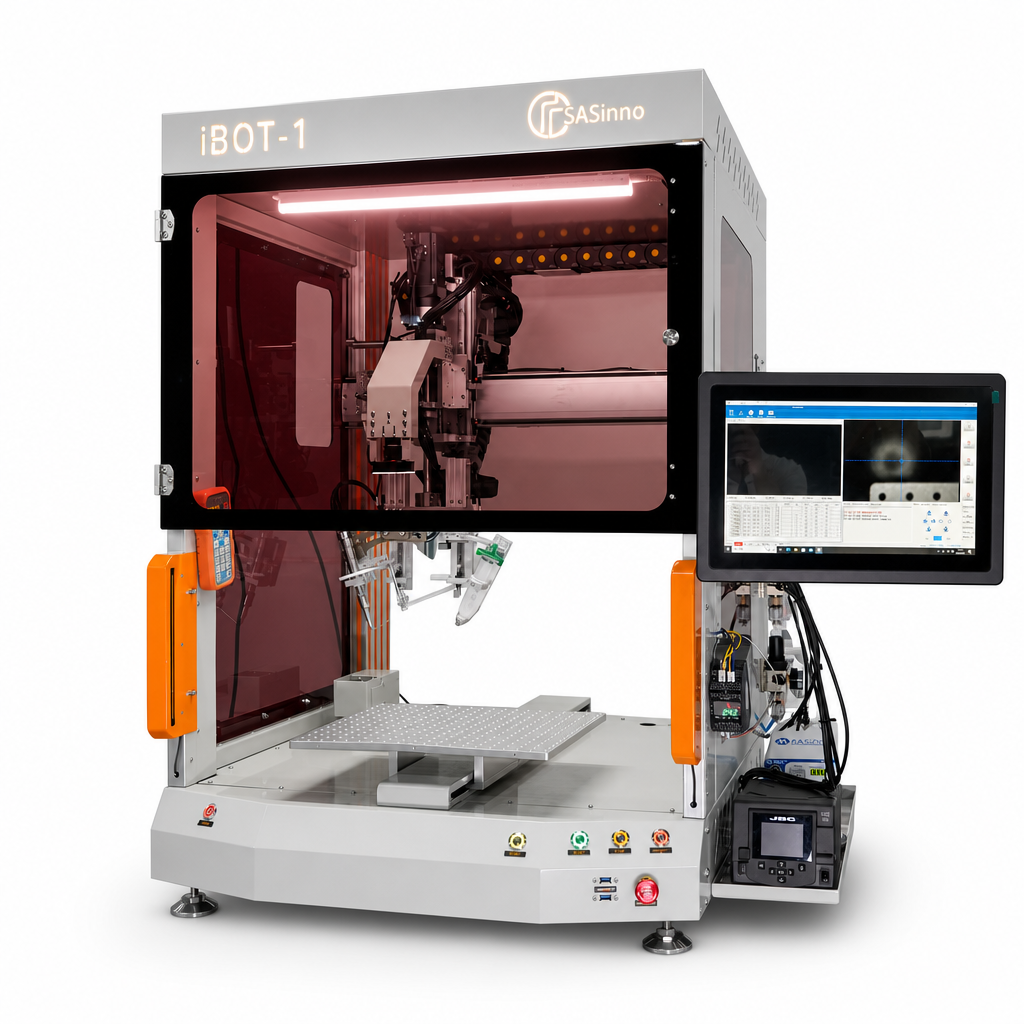
Die iBot-Serie nutzt eine industrielle Steuerung für Bewegungsachsen und Drahtvorschub. CCD-gestütztes Teaching und Markenerkennung unterstützen das Programmieren; eine automatische Spitzenreinigung gehört zu den beschriebenen Funktionen.
Typische Einsatzbereiche
Geeignet sein können einzelne gut zugängliche THT-Verbindungen, wiederkehrende Handlötaufgaben, Kabel- oder Anschlusslötungen und Baugruppen, bei denen ein geführtes Lötwerkzeug die Zielstelle sicher erreicht. Die Eignung wird an der realen Aufspannung und Musterbaugruppe geprüft.
Prozessschritte
Zuerst werden Baugruppe und Vorrichtung eingerichtet und Bezugspunkte eingelernt. Danach fährt das Werkzeug die programmierten Lötstellen an, führt Wärme und Draht zu und reinigt die Spitze entsprechend dem Ablauf. Abschließend werden Lötstellen und Prozessparameter anhand der Anforderungen bewertet.
Worauf es bei der Auswahl ankommt.
Arbeitsbereich und Aufspannung
Die benötigten Verfahrwege ergeben sich aus Werkstück, Vorrichtung, Bauteilüberständen und der Lage der Lötstellen. Auch Bedienzugang und ein möglicher Tischwechsel gehören zur Taktbetrachtung.
Zugänglichkeit der Lötstelle
Lötspitze und Draht müssen die Verbindung in einem geeigneten Winkel erreichen. Enge Abstände, hohe Nachbarbauteile oder verdeckte Anschlüsse können den Prozess begrenzen.
Lötspitze, Draht und Wärmebedarf
Spitzengeometrie, Drahtdurchmesser, Temperaturbereich, Kontaktzeit und thermische Masse der Verbindung müssen zusammenpassen. Eine optionale Vorheizplattform kann bei höheren Wärmeanforderungen geprüft werden.
Ein oder zwei Arbeitstische
Ein zweiter Arbeitstisch kann Be- und Entladen parallel zum Prozess unterstützen. Ob daraus ein Vorteil entsteht, hängt von Lötzeit, Handling und Sicherheitskonzept ab.
Ein oder zwei Werkzeuge
Die Baureihe umfasst Varianten mit einem Lötwerkzeug, zwei Lötwerkzeugen oder einem Löt- und einem Fluxkopf. Der konkrete Ablauf bestimmt, welche Ausführung sinnvoll ist.
Lötroboter oder Selektivlötanlage?
Ein Lötroboter arbeitet mit einer Lötspitze und zugeführtem Lötdraht. Er ähnelt damit einem reproduzierbar geführten Handlötprozess und eignet sich vor allem für zugängliche Einzelstellen oder spezielle Lötaufgaben.
Eine Selektivlötanlage führt typischerweise Fluxen, Vorheizen und lokales Wellenlöten mit einer oder mehreren Düsen zusammen. Sie kommt in Betracht, wenn definierte THT-Bereiche mit einem Miniwellenprozess bearbeitet werden sollen.
Die Entscheidung entsteht an der Baugruppe
Anzahl und Lage der Lötstellen, thermische Masse, geforderte Taktzeit, Variantenwechsel, Aufspannung und gewünschte Linienintegration bestimmen das passende Verfahren. Ein Musterprozess ist belastbarer als eine Auswahl allein nach Stückzahl.
Wann ein alternativer Prozess geprüft werden sollte
Bei vielen THT-Verbindungen kann auch Wellenlöten relevant sein. Bei lokal begrenzten Bereichen mit Fluxen und Vorheizen kann Selektivlöten besser passen. Die Verfahren sollten anhand von Baugruppe, Qualitätsziel und Produktionsablauf verglichen werden.
Die iBot-Modelle im Überblick.
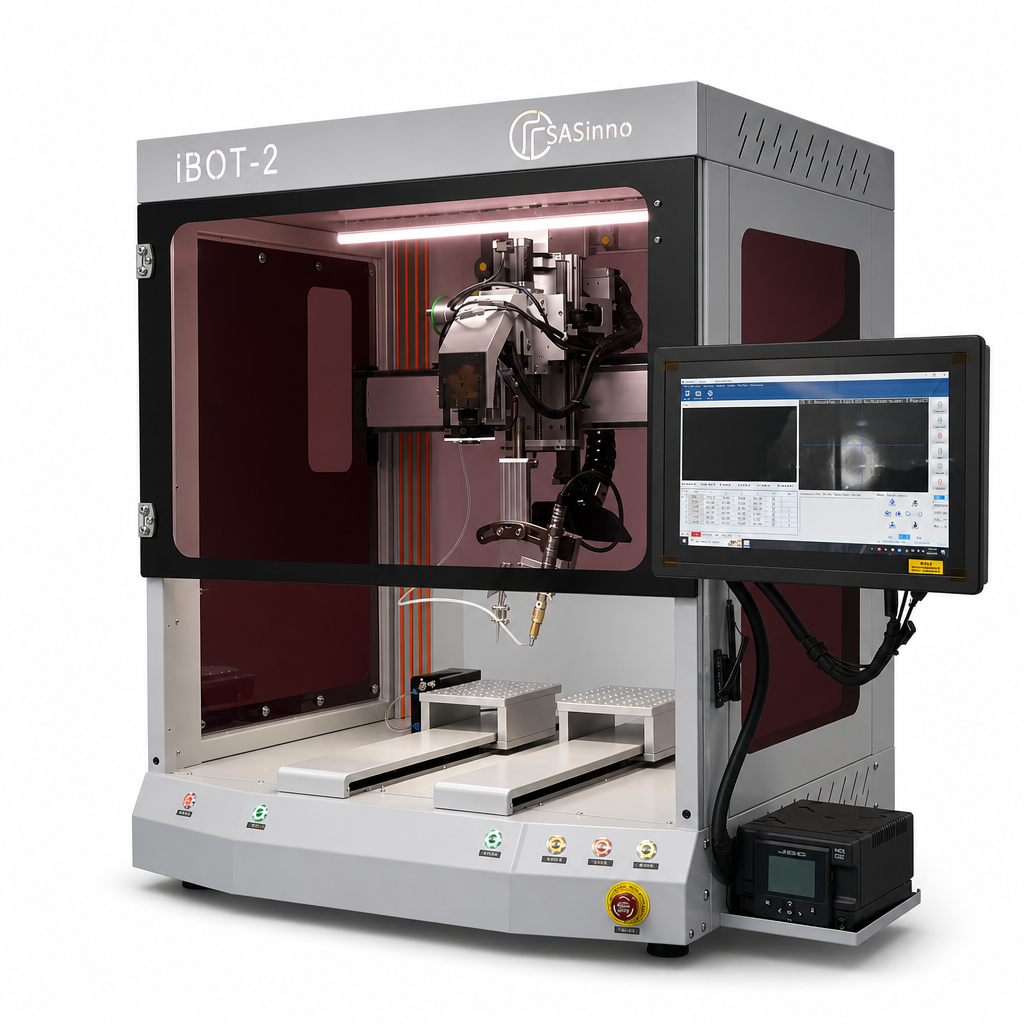
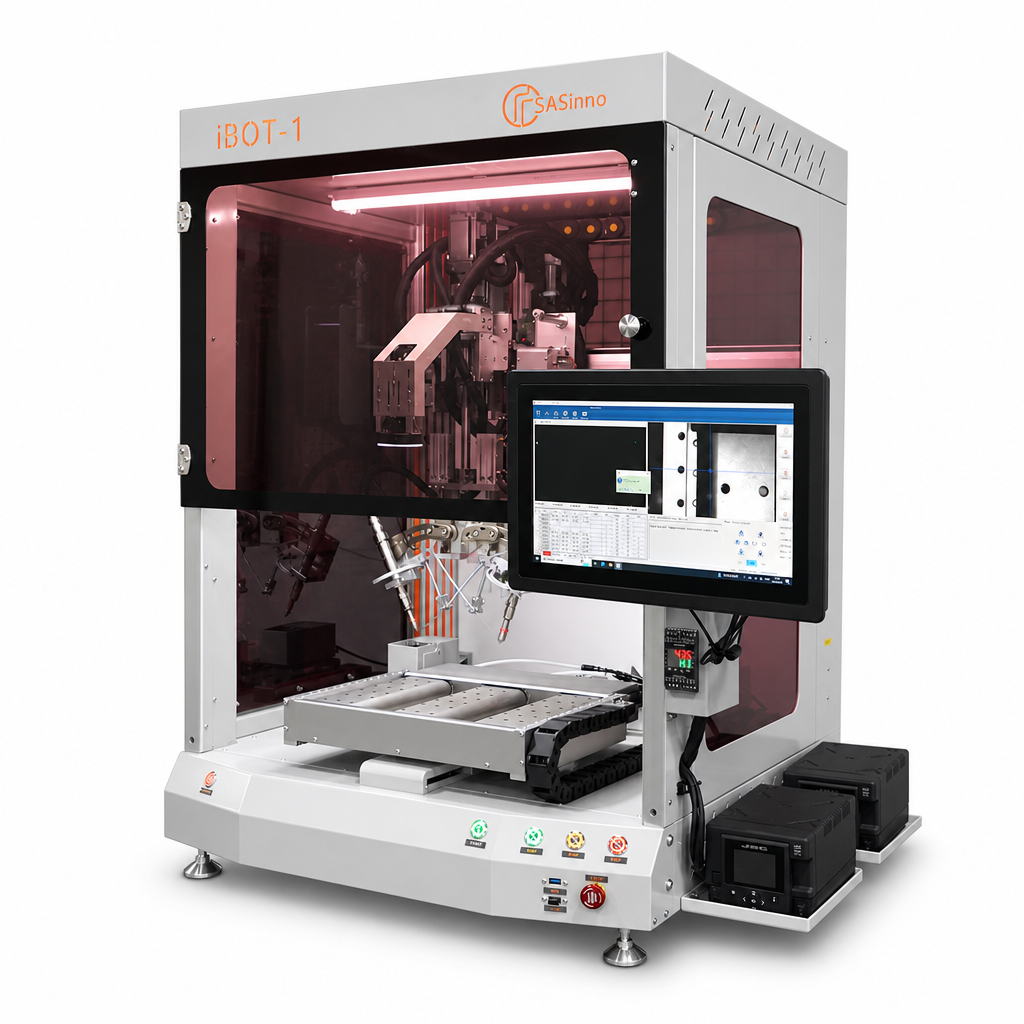
iBot-1
Ein Lötwerkzeug und ein Arbeitstisch für den Standard-Lötprozess der Baureihe.
iBot-2
Ein Lötwerkzeug und zwei Arbeitstische. Die Ausführung unterstützt das Wechseln zwischen zwei Aufspannungen beziehungsweise das parallele Handling.
iBot-i1-2s
Zwei Lötwerkzeuge an einer Arbeitsstation. Diese Konfiguration wird geprüft, wenn zwei Werkzeuge für den vorgesehenen Ablauf benötigt werden.
iBot-1-fs
Ein Lötkopf und ein Dosierkopf für Flux. Damit lassen sich Fluxauftrag und anschließendes Löten in einem abgestimmten Roboterablauf planen.
Optionale Ergänzungen
Eine Vorheizplattform und eine Rauchhaube zum Anschluss an eine Absaugung sind für die Baureihe als Optionen beschrieben. Der Lieferumfang wird modell- und projektbezogen festgelegt.
Passende Anlagen.
Anlagen vergleichen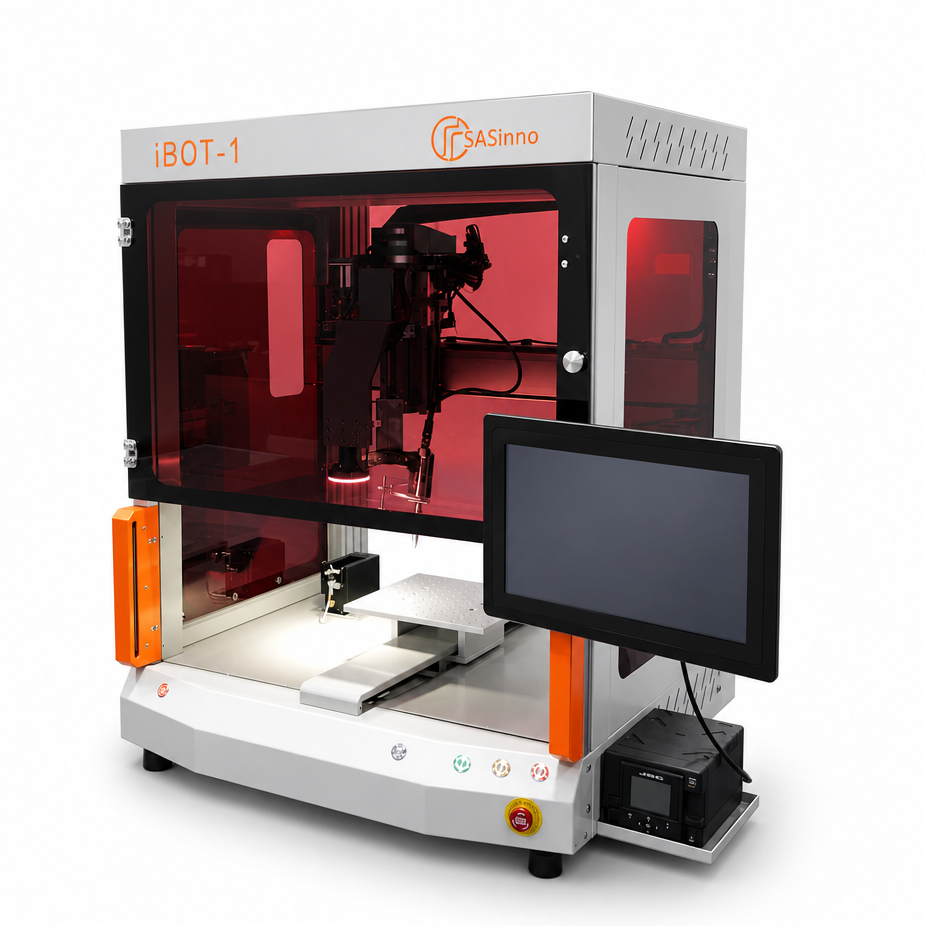
Diese Angaben brauchen wir für die Auslegung.
Für eine belastbare Bewertung sind Zeichnung oder Fotos hilfreich. Entscheidend bleibt eine repräsentative Baugruppe mit der vorgesehenen Vorrichtung, dem Lötmaterial und klar definierten Qualitätsanforderungen.
Musterprozess statt Schätzung
Am Muster lassen sich Zugänglichkeit, Spitzengeometrie, Drahtzuführung, Wärmebedarf und Prozesszeit gemeinsam prüfen. Dadurch wird sichtbar, ob ein Lötroboter die Aufgabe stabil erreicht oder ein anderes Lötverfahren besser passt.
Wichtige Projektdaten.
Werkstück und Vorrichtung
Abmessungen, Gewicht, Aufspannung, Bauteilhöhen, Lage der Lötstellen und zulässige Zugangsrichtungen.
Lötaufgabe
Lotlegierung, Drahtdurchmesser, Lötstellengeometrie, thermische Masse, Qualitätsziel und gewünschte Prozessparameter.
Produktionsablauf
Stückzahl, Varianten, Be- und Entladen, gewünschte Taktzeit, Absaugung sowie Anforderungen an Dokumentation und Schnittstellen.
Häufige Fragen zu Lötrobotern.
Wann ist ein Lötroboter die passende Lösung?
Wenn wiederholbare und zugängliche Lötstellen mit definierter Werkzeugbewegung, Temperatur, Kontaktzeit und Drahtzuführung bearbeitet werden können. Die Musterprüfung bestätigt die Eignung.
Was unterscheidet den Lötroboter vom Selektivlöten?
Der Lötroboter arbeitet mit Lötspitze und Lötdraht. Eine Selektivlötanlage nutzt einen lokalen Wellenprozess mit Fluxen und Vorheizen. Baugruppe, Takt und Qualitätsziel entscheiden.
Kann eine Vorheizung ergänzt werden?
Für die iBot-Serie ist eine Vorheizplattform als Option beschrieben. Ob sie benötigt wird, hängt vom Wärmebedarf der Verbindung und dem Musterprozess ab.
Welche Programmierung verwendet die iBot-Serie?
Die Baureihe wird mit CCD-gestütztem Teaching und Markenerkennung beschrieben. Bewegungsweg, Drahtzuführung und Lötzeit werden im Programm für die Aufgabe festgelegt.
Was sollte für einen Lötversuch bereitstehen?
Eine repräsentative Baugruppe, die vorgesehene Aufspannung, Lot und Draht, Qualitätsanforderungen sowie Angaben zu Stückzahl, Takt und Varianten.
Weiterführendes Fachwissen.
Selektivlöten als Alternative ↗
Vergleichen Sie den Werkzeugprozess des Lötroboters mit dem lokalen Miniwellenprozess einer Selektivlötanlage.
Selektiv- oder Wellenlöten? ↗
Ordnen Sie zwei weitere automatisierte THT-Verfahren anhand von Baugruppe und Fertigungsablauf ein.
Die Auswahl beginnt
an Ihrer Lötstelle.
Senden Sie uns Baugruppe, Lötaufgabe, Vorrichtung und gewünschte Prozesszeit.