Verfahren · Selektivlöten
Selektivlötanlagen für Inline-, Offline- und Tischfertigung
SASinno Selektivlötanlagen automatisieren definierte THT-Lötstellen – von der kompakten Tischanlage über flexible Offline-Systeme bis zur integrierten Inline-Fertigung.
Selektivlöten für anspruchsvolle THT-Baugruppen.
Selektivlötanlagen bearbeiten definierte THT-Lötstellen einzeln oder in programmierten Bahnen. Dadurch lassen sich bedrahtete Bauteile nach dem Reflow-Prozess automatisiert löten, ohne die gesamte Leiterplattenunterseite einer durchgehenden Lötwelle auszusetzen. Ob das Verfahren passt, hängt von Layout, Zugänglichkeit, thermischer Masse, Lot und Flussmittel sowie den Qualitätsanforderungen ab.
SASinno entwickelt Tisch-, Offline- und Inline-Selektivlötanlagen. SASinno Europe begleitet die Auswahl, Musterprüfung, Inbetriebnahme und Schulung für die abgestimmte Anlagenkonfiguration.
Der Prozess: Fluxen, Vorheizen und Löten
Ein Drop-Jet-Fluxer bringt Flussmittel gezielt auf die vorgesehenen Bereiche. Die Vorheizung aktiviert das Flussmittel und bereitet Baugruppe und Lötstellen thermisch vor. Anschließend führt die programmierte Bewegung die lokale Lötwelle an Punkte oder Bahnen. Je nach Modell unterstützen Kameras die Fiducial-Erkennung, das Einrichten und die Beobachtung des Lötprozesses.
Welches Anlagenkonzept passt?
Tischanlage
Die Star-1 ist für kompakte Leiterplatten und eine eigenständige Fertigungszelle ausgelegt. Sie nutzt einen Drop-Jet-Fluxer und eine mechanische Lotpumpe.
Offline-System
Ant-i1, Ant-i2, Ultra-i1 und Ultra-i2 werden separat be- und entladen. Das eignet sich für wechselnde Produkte, Muster, Kleinserien und Fertigungen ohne durchgängigen Leiterplattentransport.
Inline-System
Die Ultra-i2- und Ultra-i4-Modelle lassen sich in den Materialfluss einer Linie einbinden. Transportrichtung, Förderhöhe, Schnittstellen und die Übergabe an vor- und nachgelagerte Systeme müssen vorab abgestimmt werden.
Zwei oder vier Lotpumpen
Mehrere elektromagnetische Pumpen ermöglichen unterschiedliche Parallel- und Mehrfachnutzen-Konzepte. Der erreichbare Durchsatz ergibt sich jedoch erst aus Lötstellenzahl, Fahrwegen, Vorheizung, Baugruppenformat und Programm.
Auslegung
Diese Angaben entscheiden über die Auswahl.
Baugruppe und Lötaufgabe
Benötigt werden das Leiterplatten- oder Nutzenformat einschließlich Träger, das Bohr- und Bestückungsbild, die zugänglichen THT-Lötstellen sowie Höhen und Abstände benachbarter Bauteile. Große Kupferflächen, mehrlagige Leiterplatten und massereiche Anschlüsse erhöhen den Wärmebedarf und müssen bei der Vorheizung berücksichtigt werden.
Material und Qualitätsziel
Lotlegierung, Flussmittel, gewünschte Benetzung und zulässige Rückstände gehören ebenso zur Prozessdefinition wie die Kriterien für eine akzeptierte Lötstelle. Einstellungen sollten an realen Musterbaugruppen qualifiziert werden; allgemeine Maschinenmerkmale ersetzen keinen applikationsbezogenen Lötversuch.
Produktionsablauf und Integration
Für Offline- und Inline-Konzepte sind Stückzahl, Produktmix, Losgröße, Bedienkonzept und gewünschte Automatisierung relevant. Bei einer Linienintegration kommen Transporthöhe, Transportrichtung, Schnittstellen und die verfügbare Stellfläche hinzu.
Wann Wellenlöten die bessere Alternative sein kann
Wenn viele geeignete THT-Verbindungen in einem kontinuierlichen Durchlauf bearbeitet werden können, kann eine Wellenlötanlage prozessual passender sein. Bei lokalen Lötstellen, empfindlichen Bereichen oder häufig wechselnden Baugruppen bietet Selektivlöten andere Freiheitsgrade. Die Auswahlhilfe Selektivlöten oder Wellenlöten stellt beide Ansätze gegenüber.
Passende Anlagen.
Anlagen vergleichen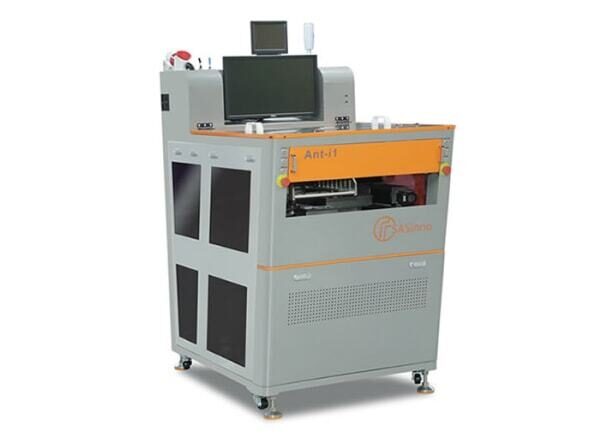
Ant-i1
Kompakte Standalone-Anlage mit Drop-Jet-Fluxer und mechanischer Pumpe für flexible Offline-Prozesse.
350 × 260 mm LeiterplattenformatOffline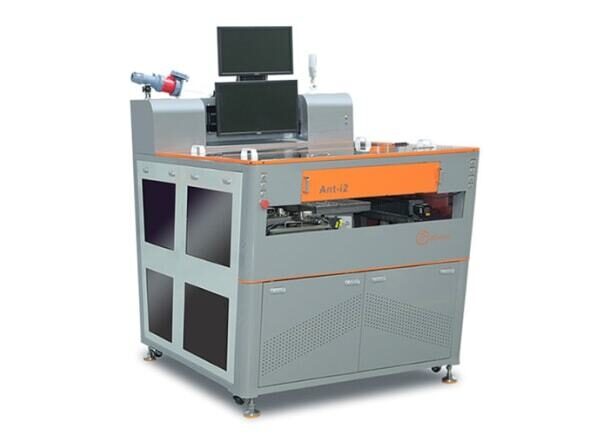
Ant-i2
Zwei parallele Arbeitsbereiche, zwei Drop-Jet-Fluxer und zwei mechanische Pumpen für flexible Offline-Fertigung.
350 × 450 mm einzeln · 2 × 350 × 215 mm parallelOffline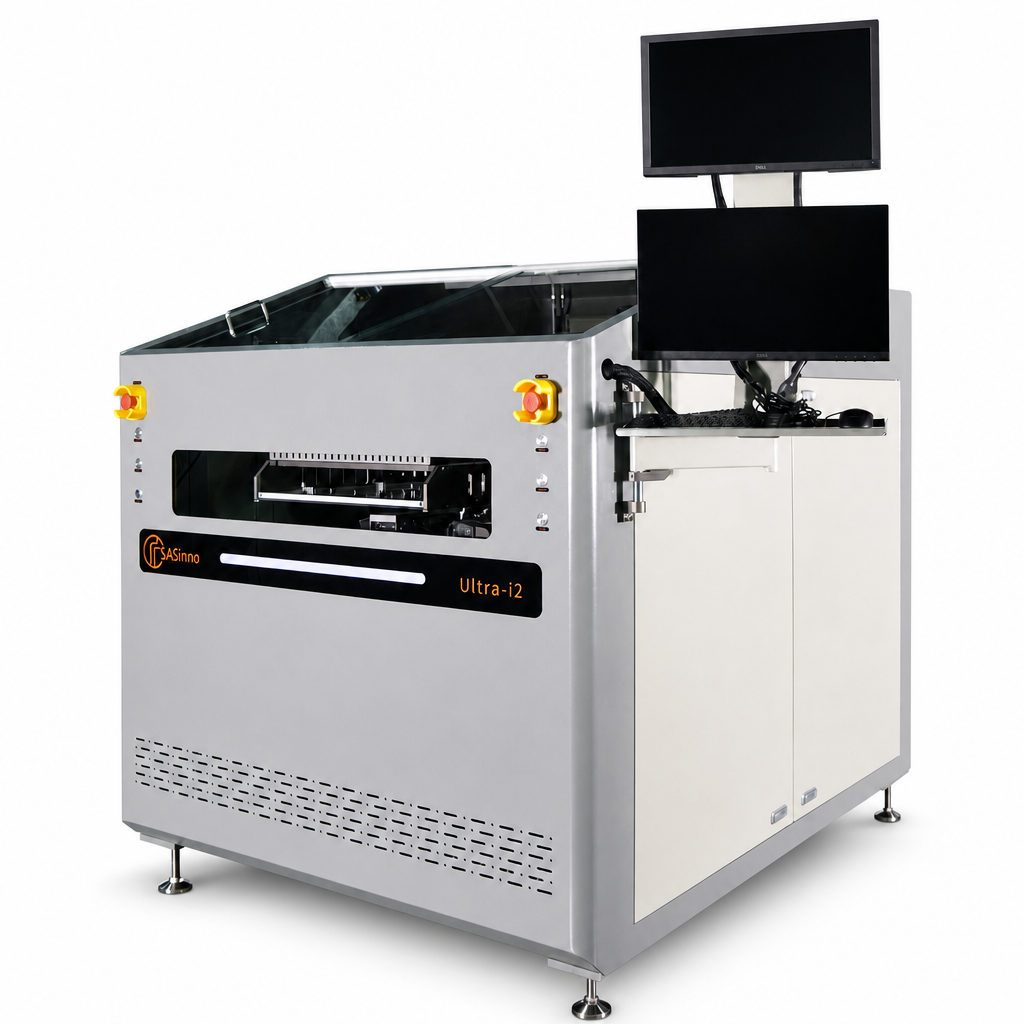
Ultra-i2
Die Ultra-i2 verbindet zwei Fluxer und zwei elektromagnetische Löttiegel in einer Offline-Anlage. Für THT-Baugruppen und flexible Fertigungsaufgaben.
460 × 510 mm LeiterplattenformatOffline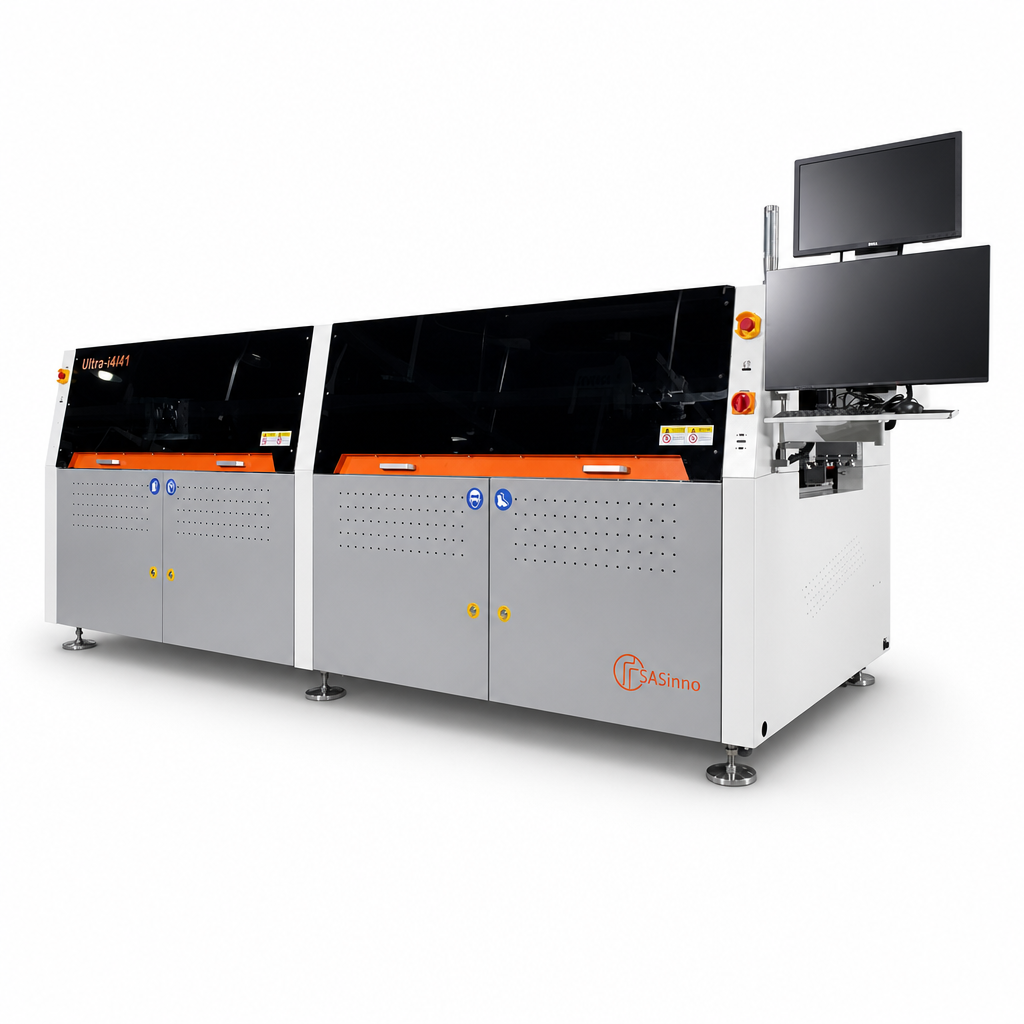
Ultra-i4/41
Die Ultra-i4/41 ist für das selektive Löten in der Linie ausgelegt. Vier elektromagnetische Pumpen und softwaregesteuerte Achsen unterstützen die Serienfertigung.
600 × 600 mm LeiterplattenformatInline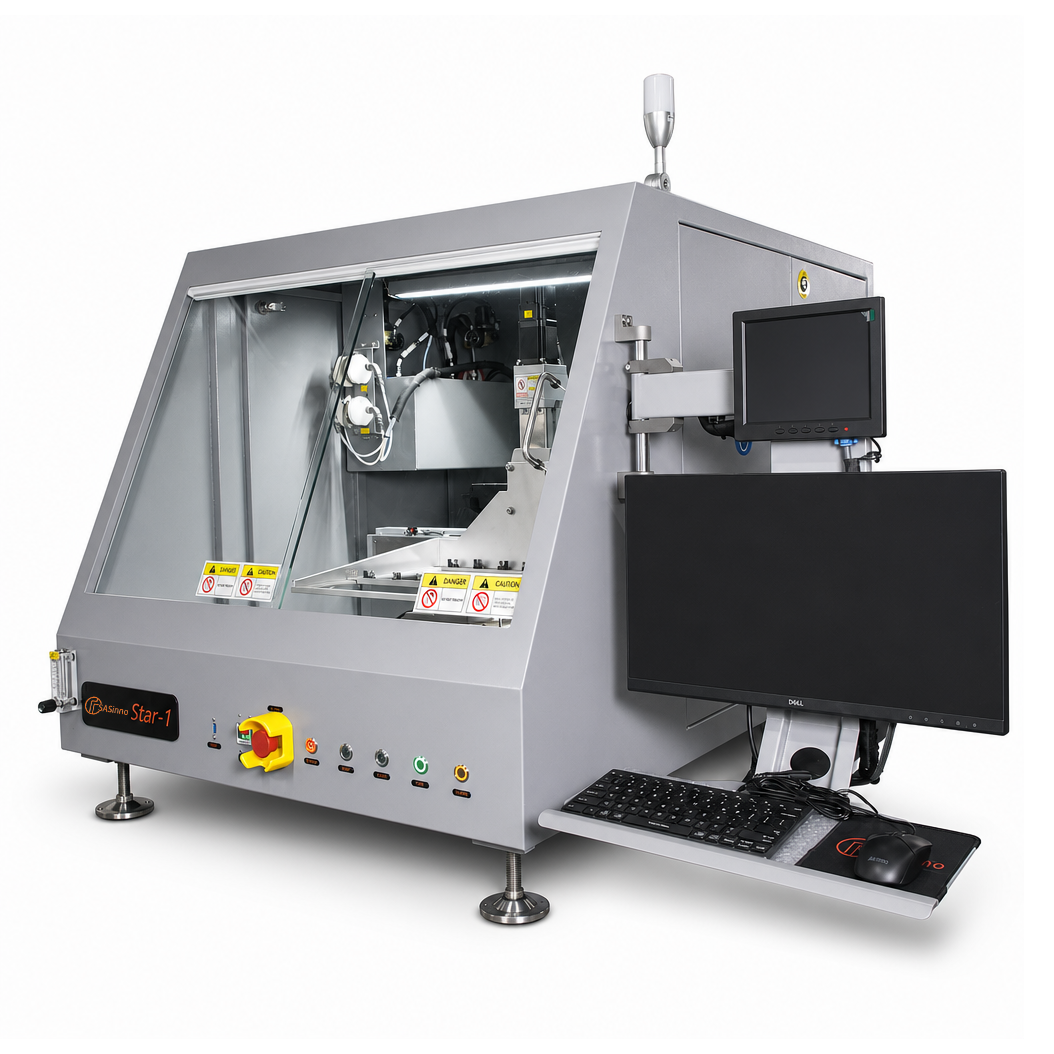
Star-1
Tischanlage mit Drop-Jet-Fluxer, mechanischer Pumpe und automatischer Wellenhöhenkalibrierung.
350 × 300 mm LeiterplattenformatOffline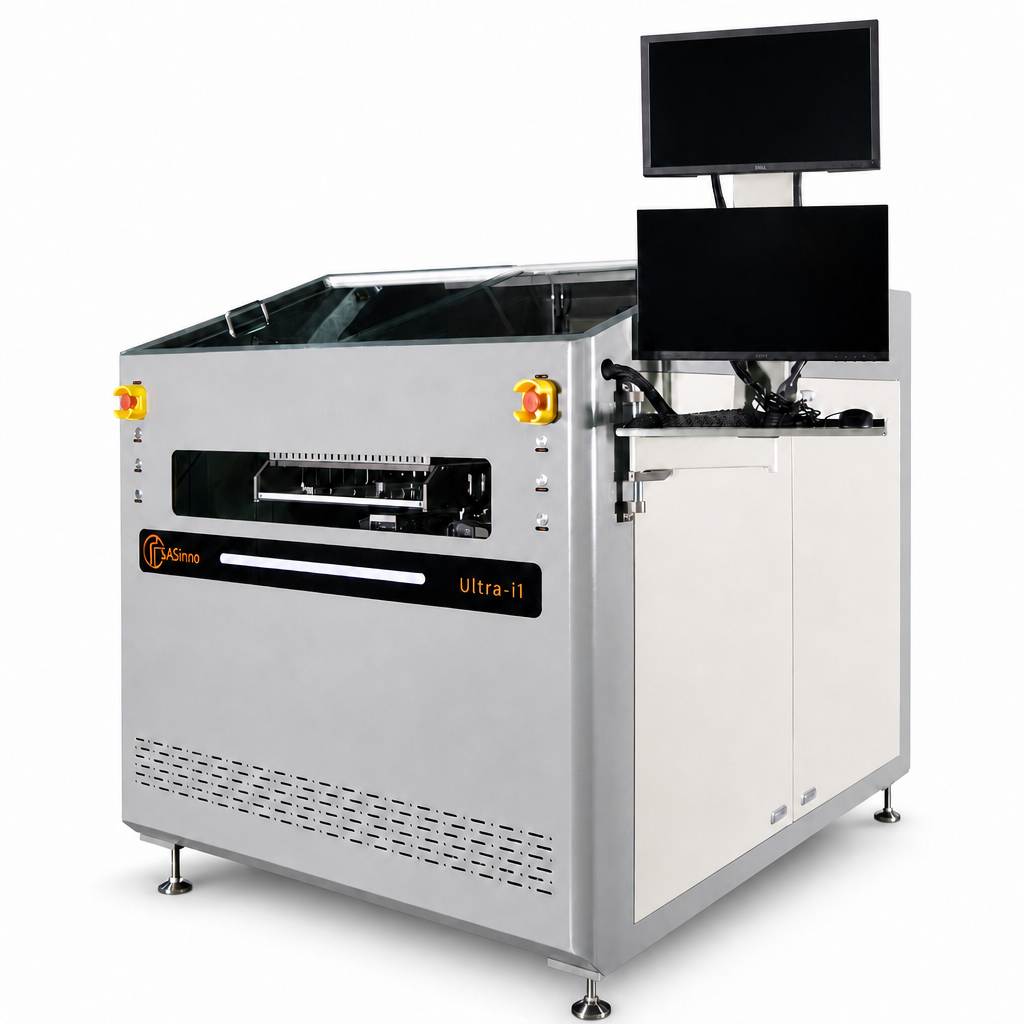
Ultra-i1
Anlage mit Drop-Jet-Fluxer, elektromagnetischer Pumpe und Kamera für Fiducials und Board-Scan.
460 × 510 mm LeiterplattenformatOffline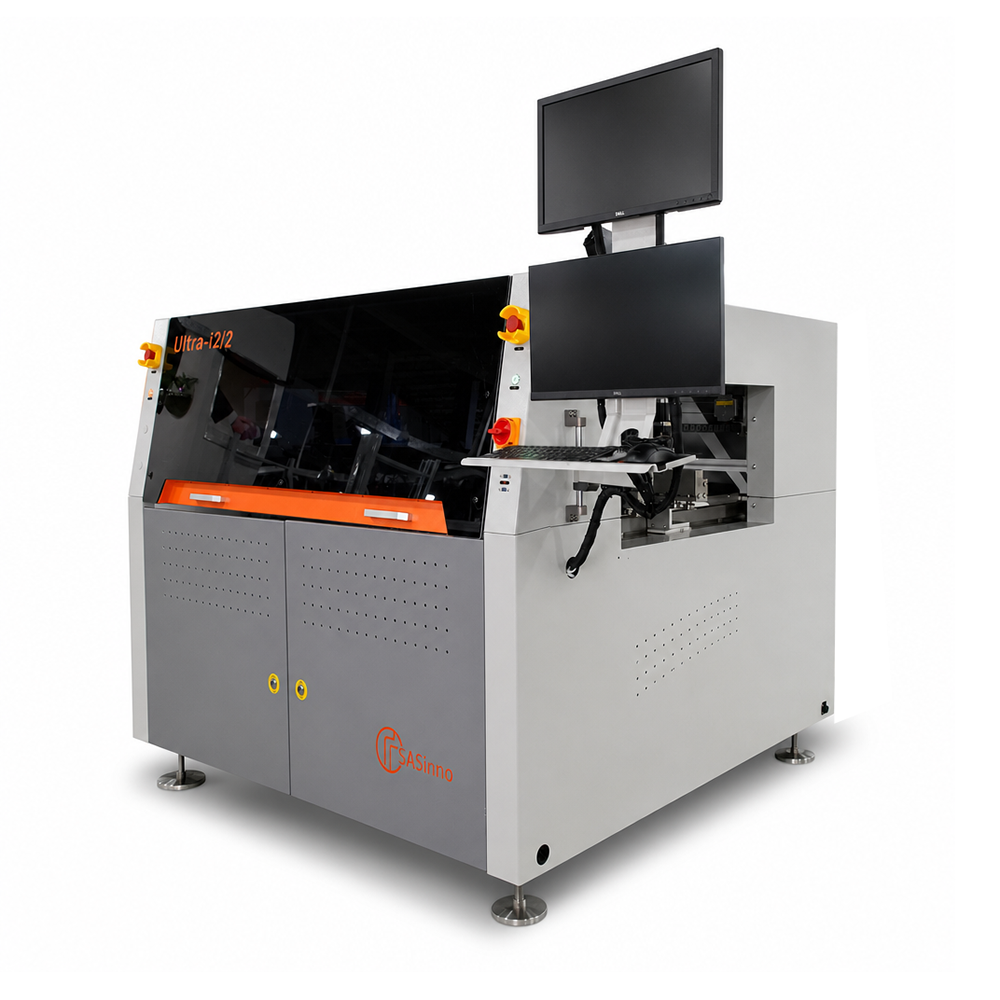
Ultra-i2/2
Inline-Anlage mit zwei Drop-Jet-Fluxern und zwei elektromagnetischen Pumpen.
600 × 600 mm LeiterplattenformatInline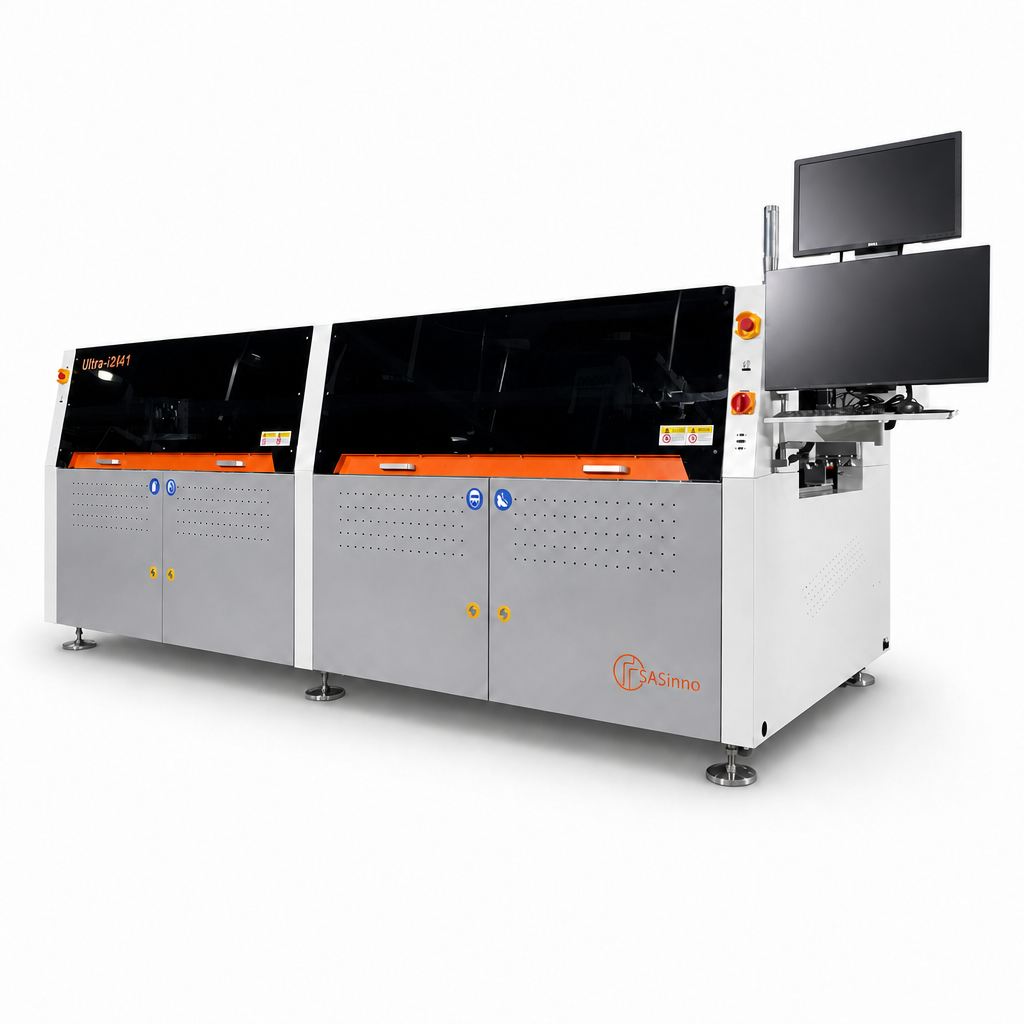
Ultra-i2/41
Inline-Anlage mit einem Drop-Jet-Fluxer, zwei elektromagnetischen Pumpen und Servoachsen.
600 × 600 mm LeiterplattenformatInline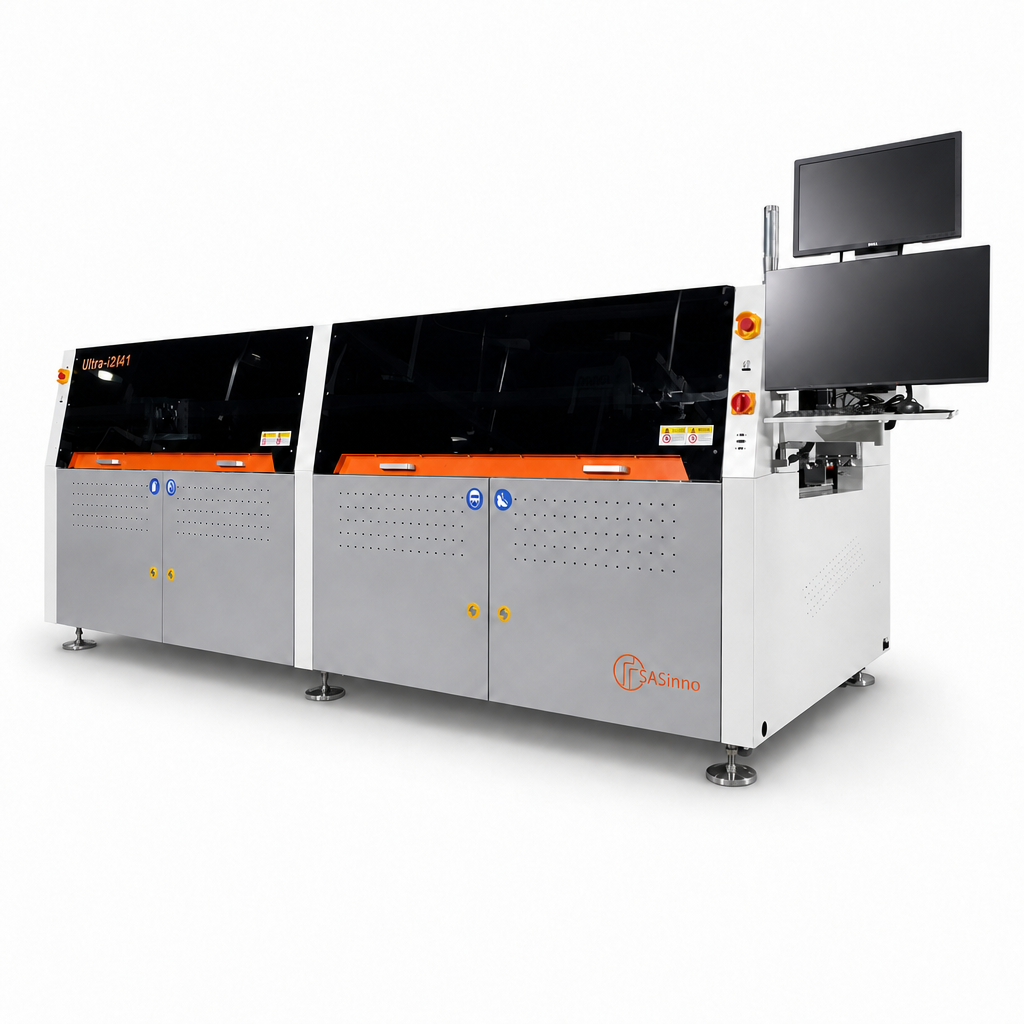
Ultra-i2/52
Inline-Anlage mit Drop-Jet-Fluxer und zwei elektromagnetischen Pumpen.
600 × 600 mm LeiterplattenformatInline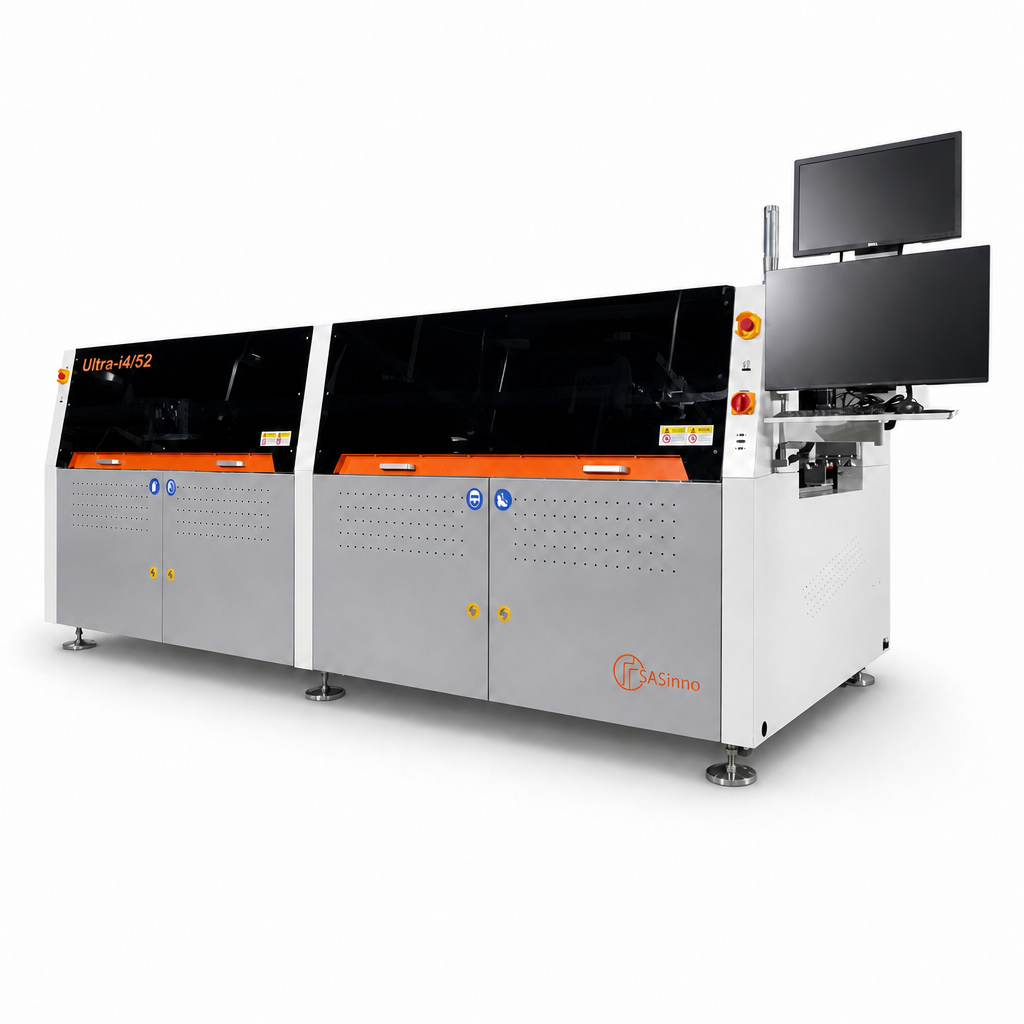
Ultra-i4/52
Inline-Anlage mit vier elektromagnetischen Pumpen für Einzel-, Zwei- und Vierfach-Leiterplatten.
600 × 600 mm LeiterplattenformatInlineHäufige Fragen zu Selektivlötanlagen.
Wann ist eine Selektivlötanlage sinnvoll?
Wenn definierte THT-Verbindungen lokal gelötet werden sollen und ein vollflächiger Kontakt der Baugruppe mit einer durchgehenden Lötwelle nicht zum Layout oder Prozessziel passt. Die Eignung wird an der konkreten Baugruppe geprüft.
Was ist der wichtigste erste Größenwert?
Das maximale Leiterplattenformat einschließlich Produktionsnutzen oder Träger. Danach folgen Bestückungshöhen, Bauteilüberstände, Zugänglichkeit der Lötstellen und die Anforderungen an den Transport.
Was unterscheidet Offline- und Inline-Selektivlöten?
Eine Offline-Anlage arbeitet als eigenständige Zelle mit separatem Be- und Entladen. Eine Inline-Anlage übernimmt die Baugruppe aus dem Materialfluss der Fertigung. Die Auswahl hängt von Losgröße, Produktmix, Automatisierungsgrad und vorhandener Linieninfrastruktur ab.
Welche Daten braucht ein Lötversuch?
Leiterplattenlayout, Bohr- und Bestückungsbild, Musterbaugruppen, Lot und Flussmittel, thermische Grenzen sowie die vereinbarten Qualitätskriterien. Hilfreich sind außerdem Zielstückzahl, gewünschte Taktzeit und Informationen zur Linienintegration.
Sind Kamera, automatische Wellenhöhenkalibrierung und Stickstoffheizung Standard?
Diese Funktionen sind bei mehreren Ultra-Modellen als Serienausstattung dokumentiert. Die konkrete Ausstattung unterscheidet sich jedoch nach Modell und Konfiguration. Maßgeblich sind die jeweilige Produktseite und das abgestimmte Angebot.
Fluxen, Vorheizen und Löten im Detail · Inline und Offline vergleichen
Ihr Prozess beginnt
mit Ihrer Baugruppe.
Beschreiben Sie uns Format, Anwendung und gewünschte Fertigungseinbindung.