Verfahren · Beschichtungsinspektion
Schutzlack auf Leiterplatten automatisch prüfen
Eine automatische Beschichtungsinspektion kontrolliert das Ergebnis nach dem selektiven Schutzlackauftrag. Kameras und abgestimmte Beleuchtung helfen, fehlende, übermäßige oder verspritzte Beschichtung zu erkennen und Prüfergebnisse nachvollziehbar zu dokumentieren.
Was die Schutzlackinspektion bewertet.
Die Prüfung vergleicht aufgenommene Bilder mit einem eingerichteten Prüfprogramm. UV- und Weißlicht machen unterschiedliche Merkmale sichtbar. Die CI-900 nutzt dafür eine 20-Megapixel-Kamera sowie Farb- und Bildvergleich.
Das System ist für die optische Prüfung von Schutzlackbeschichtungen beschrieben. Daraus folgt keine allgemeine Prüfung von Lötstellen oder verdeckten Bereichen. Das konkrete Prüfvermögen hängt von Lack, Fluoreszenz, Geometrie, Beleuchtung und den festgelegten Grenzmustern ab.
Typische Prüfaufgaben.
Fehlenden Auftrag erkennen
Vorgesehene Beschichtungsbereiche werden auf erkennbare Lücken oder unvollständige Abdeckung geprüft.
Übermäßigen Auftrag bewerten
Zu große oder unerwünschte Beschichtungsflächen lassen sich anhand definierter Prüfbereiche untersuchen.
Verspritzungen finden
Außerhalb der Sollbereiche sichtbare Lackpunkte können als eigenes Fehlerbild eingerichtet werden.
Vom Referenzbild zum Prüfergebnis.
1. Prüfbereiche festlegen
Sollbereiche, Ausschlusszonen und zu bewertende Fehlerarten werden für die Baugruppe definiert.
2. Bilder aufnehmen
Die Leiterplatte wird unter UV- und Weißlicht erfasst. Bauteile, Lack und Oberfläche beeinflussen das Bild.
3. Bewerten und dokumentieren
Das Prüfprogramm vergleicht die Merkmale. Statistiksoftware unterstützt Suche und Export der Ergebnisse.
Auswahlkriterien für die automatische Lackkontrolle.
Lack und Fluoreszenz
Das Material muss unter der vorgesehenen Beleuchtung ausreichend unterscheidbar sein. Lacktyp und Schichtbild gehören deshalb zur Bemusterung.
Bauteilhöhe und Abschattung
Hohe Bauteile, Stecker und enge Zwischenräume können relevante Bereiche verdecken. Sichtbarkeit muss auf der realen Baugruppe geprüft werden.
Grenzmuster
Gute und fehlerhafte Muster helfen, zulässige Schwankungen von echten Fehlern zu trennen.
Integration und Datenfluss.
Leiterplatte, Nutzen und Träger
Das transportierte Gesamtformat einschließlich Nutzenrand oder Werkstückträger muss innerhalb des Anlagenbereichs liegen.
Linienkommunikation
Die CI-900 ist mit SMEMA-Kommunikation beschrieben. Förderhöhe, Richtung und Übergaben werden mit der vorhandenen Linie abgestimmt.
Umgang mit Prüfergebnissen
Vorab ist festzulegen, wer Fehler bestätigt, wie Nacharbeit erfolgt und welche Daten gespeichert oder exportiert werden sollen.
Beispielanlage CI-900
Verifizierte Eckdaten.
Die technischen Werte beschreiben die CI-900. Erkennbarkeit und Grenzwerte werden mit dem realen Lack und repräsentativen Baugruppen eingerichtet.
- Kamera
- 20-Megapixel-CMOS, von oben
- Pixelauflösung
- 0,13 mm/Pixel
- Leiterplattenformat
- 50 × 50 bis 450 × 450 mm
- Beleuchtung
- UV und Weißlicht
- Auswertung
- Farb- und Bildvergleich
- Linienkommunikation
- SMEMA
Passende Anlage.
Alle technischen Daten ansehen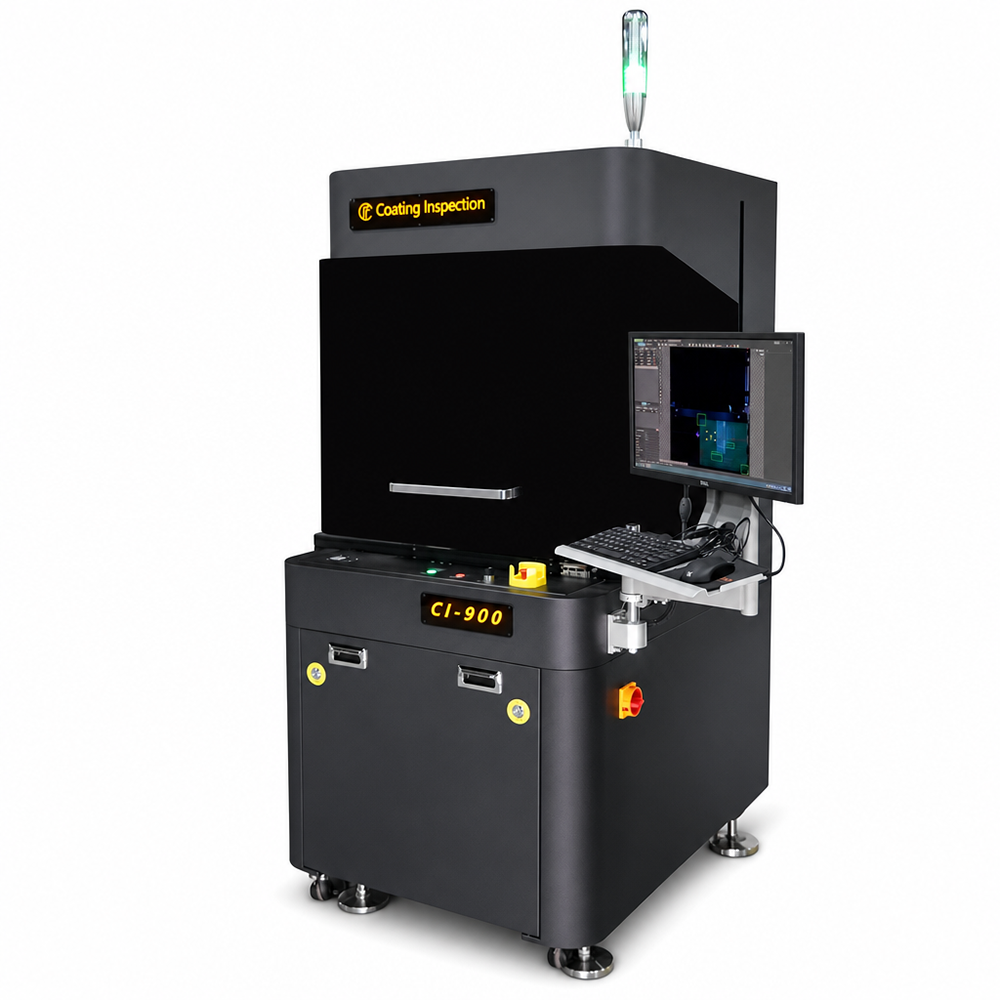
CI-900
Inline-Prüfsystem mit 20-Megapixel-Kamera, UV- und Weißlicht sowie Statistik- und Exportfunktionen.
50 × 50 bis 450 × 450 mm LeiterplattenformatInlineWas wir für die Auslegung benötigen.
Benötigt werden Baugruppenformat, Nutzen oder Träger, Lackbezeichnung, Sollbereiche, bekannte Fehlerbilder, Gut- und Fehlerbeispiele sowie Angaben zu Transport und Linienkommunikation.
Warum Grenzmuster entscheidend sind.
Eine Kameraauflösung allein definiert keine sichere Fehlererkennung. Repräsentative Muster zeigen, wie Lack, Bauteile, Schatten und zulässige Prozessschwankungen im Bild erscheinen.
Häufige Fragen zur Beschichtungsinspektion.
Welche Fehlerarten sind für die CI-900 beschrieben?
Die Herstellerangaben nennen unter anderem fehlenden, übermäßigen und verspritzten Lackauftrag.
Prüft das System auch Lötstellen?
Die CI-900 ist als System zur optischen Prüfung von Schutzlackbeschichtungen beschrieben. Eine allgemeine Lötstellenprüfung lässt sich daraus nicht ableiten.
Reicht eine gute Kamera für sichere Ergebnisse?
Nein. Beleuchtung, Lackeigenschaften, Bauteilgeometrie, Prüfprogramm und repräsentative Grenzmuster bestimmen gemeinsam das Ergebnis.
Prüfaufgabe definieren.
Senden Sie uns Baugruppenformat, Lack, Sollbereiche und repräsentative Fehlerbeispiele.